在日常的客户咨询中,有些客户会问到:“3D打印薄壁件到底要不要留机加余量?”今天宁波3D打印工厂就围绕这个话题详细讲一讲。
一、薄壁件为什么“怕”留余量?
薄壁件通常指壁厚较薄、刚性不足、长径比大或局部悬空的结构。3D打印技术可以轻松做出复杂薄壁,但后续机加却不一定轻松。原因很直接:
l 装夹容易变形:薄壁刚性差,虎钳一夹就回弹,加工完松开又变形;
l 切削力敏感:余量越大,切削力越大,薄壁越容易让刀、振动;
l 热变形和残余应力:金属打印件本身有应力,机加去除余量后应力释放,尺寸会跑;
l 薄壁区域增厚后失去优势:如果整体留余量,薄壁变厚,重量、流道、散热效果都可能受影响。
所以,薄壁件不是“留余量就一定好”,关键要看哪些面需要精度、哪些面必须净成形。
二、什么情况建议留机加余量?
结合我们在3D打印服务中的后处理经验,以下情况通常建议预留余量,再通过CNC、磨削或精铣处理:
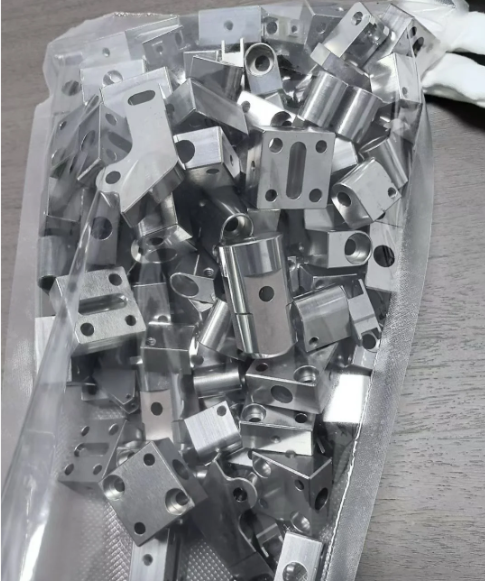
1. 关键配合面:轴承孔、密封槽、定位销孔、安装平面、导轨面等,对尺寸精度和表面粗糙度要求高;
2. 金属打印件:SLM金属打印表面相对粗糙,配合面单边可预留0.2—0.5mm左右,具体看特征尺寸和工艺;
3. 需要攻牙或铰孔的底孔:可先打印小尺寸底孔,再机加保证牙距和孔径;
4. 大平面和长条形薄壁:建议只对功能面留余量,非功能面净成形,避免整体增厚;
5. 后续有装配基准要求:先打印毛坯,再以机加基准面统一修正,减少累积误差。
但要注意:余量不是越大越好。薄壁件余量过大,机加时切削力增加,反而更容易变形。一般建议单边0.2—0.8mm,并根据材料、壁厚、夹具方案调整。
三、什么情况不建议留余量?
以下场景,我们通常建议薄壁区域直接净成形,或只做轻微打磨/抛光:
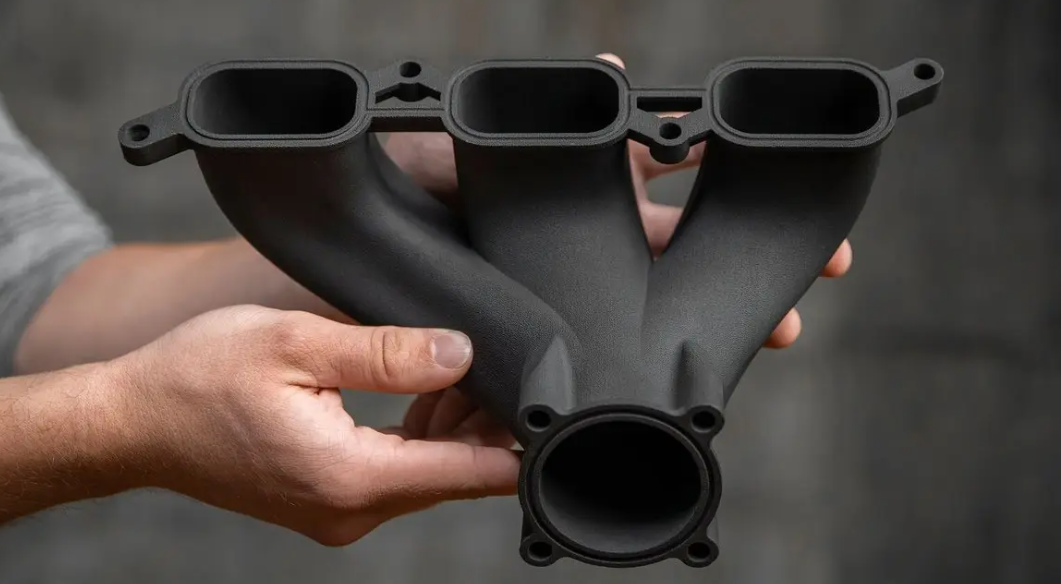
薄壁本身就是功能结构:如风道、流道、散热鳍片、轻量化筋板,增厚会破坏设计意图;
非配合外观面:SLA、SLS、FDM等工艺表面质量已能满足外观需求,没必要全留余量;
薄壁太小、刚性太差:留余量后机加装夹困难,不如优化打印方向、支撑和后处理;
精度要求不高的原型验证:快速验证结构,先保证装配逻辑,后续再开模或精加工;
易夹持变形的悬臂薄壁:可设计局部工艺凸台、连接筋,加工后再去除,而不是盲目留余量。
一句话:薄壁件留余量要“局部留、关键留、配合留”,不要“整体留、盲目留”。
四、宁波3D打印工厂的实用建议:先判断,再设计
在实际项目中,我们通常建议客户按三步走:
(一)标出功能面:哪些面要装配、密封、导向、定位?只对这些面留余量;
(二)评估机加可行性:薄壁能否装夹?是否需要真空吸盘、软爪、专用夹具?余量能否被稳定去除?
(三)选择复合工艺:3D打印净成形 + 关键面CNC精加工,往往比“整体留余量再全铣”更稳、更省成本。
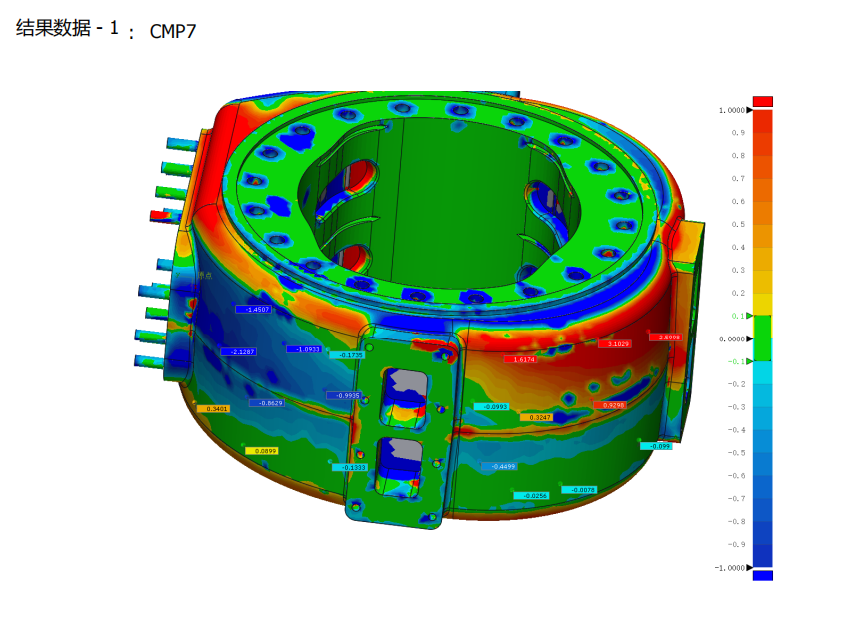
作为资深的宁波3D打印服务商——麦客信息可提供SLA、SLS、FDM、SLM等打印服务,并配套后处理、机加、检测和表面处理。您把图纸和应用场景发来,我们会帮您判断薄壁件哪里留余量、留多少、怎么夹持,避免“打印出来能用、一机加就废”的情况。