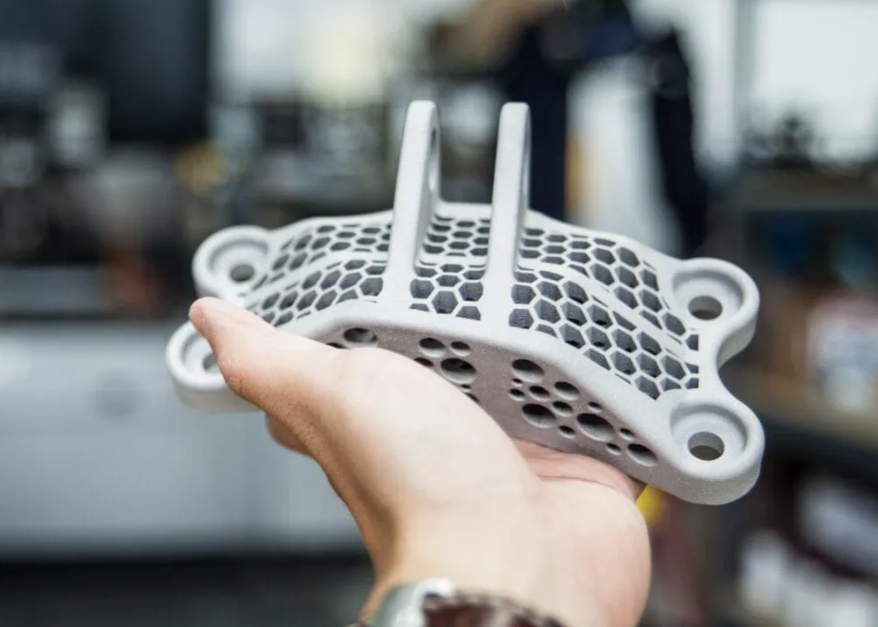
在精密铸造行业,复杂薄壁铸件的蜡模制造一直是让工艺工程师头疼的环节。薄壁结构刚性差、易变形,传统开模周期长、费用高,小批量试制更是“开一套模亏一套模”。当客户带着0.8mm壁厚的叶轮、1.2mm壁厚的阀体或带有复杂内腔流道的铸件图纸找到我们时,问题往往很集中:能不能不开模?薄壁能不能不变形?交期能不能压缩到一周以内? 这正是宁波3D打印服务在铸造领域切入的核心场景——用数字化制造替代传统模具,让复杂薄壁蜡模从图纸到实物不再受模具限制。
一、薄壁铸件为什么建议采用蜡模3D打印?
原因一:开模成本焦虑。 一套复杂薄壁铸件的钢模或铝模费用动辄数万元,若产品尚在试制阶段或批量只有几十件,模具分摊到单件成本极高。
原因二:薄壁变形与精度失控。 薄壁件在传统注蜡过程中易出现填充不满、冷却变形、飞边等问题,尤其是壁厚小于1.5mm的区域,模具设计稍有不慎就批量超差。
原因三:交期压力。 传统开模加注蜡的周期通常需要30~45天,而研发验证或紧急订单往往要求1~2周内拿到蜡模。
3D打印服务之所以在铸造行业快速渗透,正是因为3D打印蜡模(或可铸造光敏树脂模)从原理上取消了模具环节,薄壁结构由逐层固化成型,不存在注蜡填充和脱模变形的约束,小批量复杂薄壁件的制造逻辑被彻底改写。
二、复杂薄壁蜡模3D打印的关键控制点
不是所有3D打印都能做好薄壁蜡模。结合宁波麦客3D打印服务中积累的铸造客户案例,以下几个环节直接决定成败:
1. 壁厚下限与变形控制
光固化3D打印(SLA/DLP)在蜡模应用中,稳定成型壁厚可做到0.6~1.0mm,局部可挑战0.4mm。但薄壁件的变形控制不只看设备精度,更依赖打印方向设计和支撑布局。例如薄壁圆筒类铸件,若沿轴向竖直打印,薄壁区域受重力与收缩影响较小;若水平放置,则需在薄壁内侧设计辅助支撑,打印后精细去除。我们的3D打印服务团队通常会在报价前对客户图纸做可制造性分析,标出薄壁区域的打印方向建议和支撑策略,设计团队对模型进行优化修改保证打印质量,而不是直接“来图就打”。
2. 表面质量与后续铸造适配
蜡模的表面粗糙度直接影响铸件表面质量。SLA蜡模表面粗糙度可控制在Ra≤1.6μm,满足大多数精密铸造要求。需要注意的是,光敏树脂蜡模与真实蜡模在脱蜡工艺上存在差异——树脂模通常采用焙烧脱模,升温曲线需要提前沟通确认,避免薄壁区域因热膨胀不匹配产生裂纹。宁波麦客在交付3D打印蜡模时,会附带建议的焙烧曲线和脱蜡注意事项,帮助铸造端顺利衔接。
3. 尺寸精度与薄壁收缩补偿
3D打印蜡模的尺寸精度通常可达±0.1mm(100mm以内),但薄壁区域在后续焙烧和金属浇注过程中存在收缩,需要在蜡模设计阶段做尺寸补偿。对于薄壁复杂铸件,我们的服务团队会结合客户材质的收缩率(如不锈钢、铝合金、高温合金各有不同),在打印模型上预先放大相应比例,确保最终铸件尺寸落在公差带内。
4. 小批量一致性与交期
复杂薄壁蜡模3D打印的另一优势是一致性——同一批次多件打印,薄壁区域的成型条件完全相同,避免了注蜡过程中模具温度波动、蜡料流动性差异带来的批次波动。常规薄壁蜡模3D打印交期可压缩至3~5个工作日(含后处理),紧急件可进一步协商加急排产。
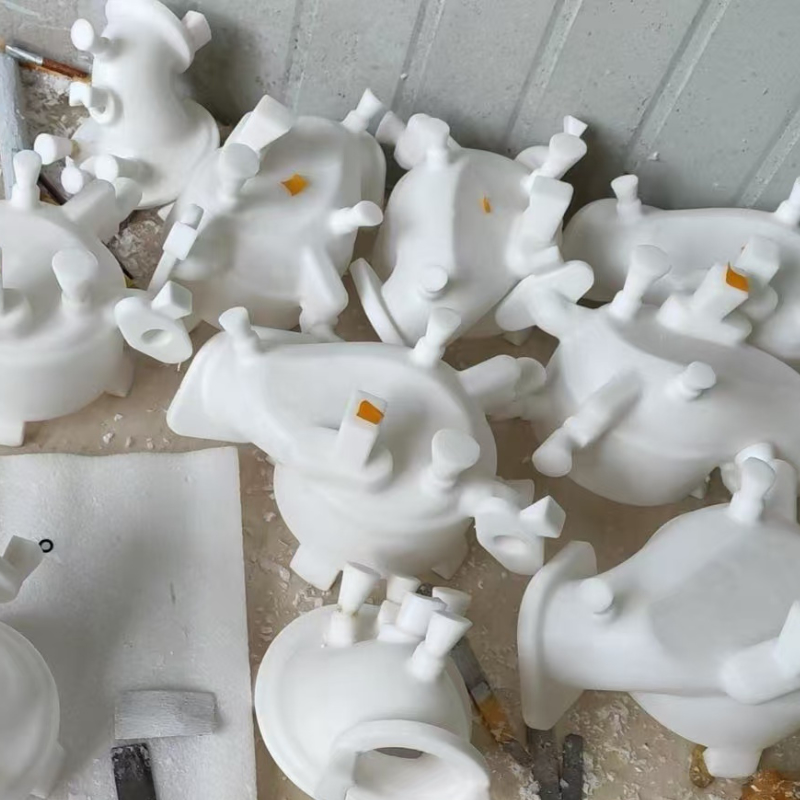
三、哪些复杂薄壁铸件适合走3D打印蜡模路线?
从实际服务经验看,以下场景采用3D打印蜡模方案的性价比最为突出:
1. 薄壁叶轮、导流罩类:壁厚0.8~1.5mm,叶片曲面复杂,传统开模难度大、注蜡易出现缺肉;
2. 带复杂内腔流道的阀体、泵壳:内腔结构传统模具无法脱模或需多片组合,3D打印可一体成型;
3. 研发试制阶段的小批量铸件:批量50件以下,开模分摊成本过高,3D打印蜡模按件计价更经济;
4. 急需样件验证的订单:交期要求2周内,跳过开模直接出蜡模。
需要客观说明的是,当批量超过一定规模(通常数百件以上)且壁厚相对均匀时,传统注蜡模具的单件成本优势会重新显现。
对于正在寻找宁波3D打印服务商的铸造企业而言,选择的关键不在于设备清单有多长,而在于服务商是否理解薄壁件的变形控制、是否具备铸造后端的衔接经验、是否愿意在图纸阶段介入做可制造性分析。
如果您手头有复杂薄壁铸件的蜡模需求,不妨随时联系宁波3D打印厂家——麦客信息:18042677785(贾经理),我们的3D打印服务团队会为您做免费的工艺评估——壁厚多少、哪里易变形、建议什么打印方向、交期和成本大概什么水平,一次沟通就能判断3D打印蜡模路线是否适合您的项目。